冷藏车,看似只是一辆“带冰箱的卡车”。但它的核心——车厢板,远非普通钣金可比。
它要承重,要保温,要轻量化,还要在零下18度到零上30度的剧烈温差中不变形、不脱层。这意味着,每一块厢板内部的聚氨酯发泡层、玻璃钢蒙皮、金属骨架和预埋件,必须严丝合缝。任何一个开孔偏差超过2毫米,冷气就会从缝隙中外泄,保温性能大打折扣,油耗随之攀升。
过去,这个“严丝合缝”全靠老师傅的手感。划线、定位、开孔,每一步都依赖人工经验和反复测量。效率低只是其一,更棘手的是误差累积——几块厢板拼装后,门缝不齐、锁杆偏移成了家常便饭。
当厢板加工遇上智能化
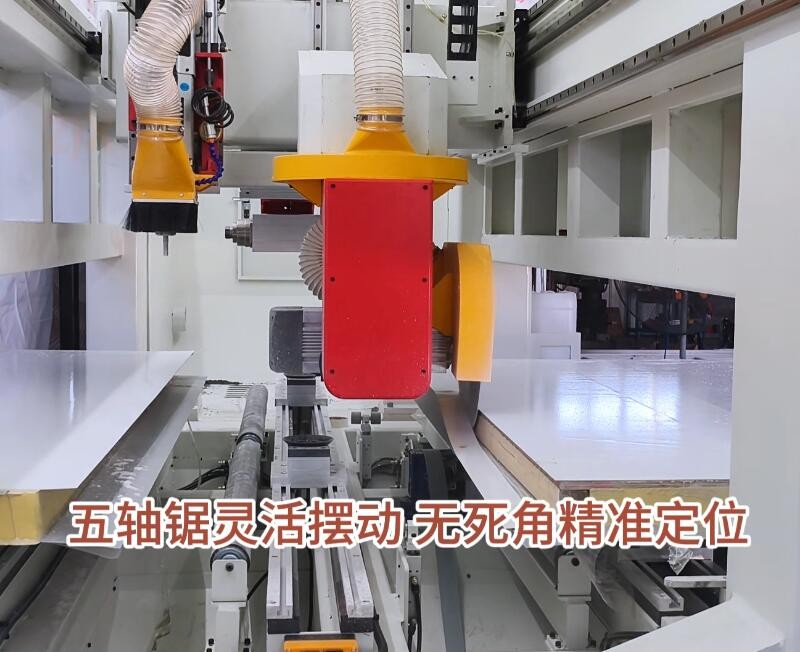
如今的变化,藏在车间里那台大型厢板加工中心里。
它的工作逻辑并不复杂,却足够精准:一张大幅面的复合板材被送上传送带,高强吸附工装将其牢牢固定在台面上,自动定位系统在几毫秒内完成坐标校准。随后,五轴锯开始转动——这不是简单的直线切割。针对厢板侧门位置,设备通过预设程序自动识别预埋件所在区域,高速旋转的锯片沿着预埋件边缘精确走刀,开洞成型,而内部埋设的金属加强件毫发无损。
同样,厢板侧面的开槽与钻孔,也由同一套系统完成。无需二次装夹,无需人工翻板,一次定位即可完成多面加工。
整套流程中,高性能空调系统持续为配电柜降温隔尘。对于加工车间而言,粉尘和夏季高温是电气元件*隐蔽的杀手,这项看似“配角”的配置,实则保障了设备在长时间连续运转中的稳定性。
从单机作业到连线生产
这台设备的真正价值,并非单次加工的精度——市场上能做到精密切割的设备并不少。它的进阶之处在于“可连线”。
机床台面本身集成了自动传送、吸附工装和定位三大系统,这意味着它并非一台孤立的加工单元,而是可以嵌入整条生产线的中间环节。前方对接开料设备,后方连接组装工位,板材进入后自动完成传送、定位、加工、下料,全程无需人工干预。
对于冷藏车制造企业而言,这种连线的意义并不在于“减掉几个人”,而在于将车厢板的加工从“断续的工序”变成“连续的流”。每一块厢板的尺寸、孔位、开洞位置都来自同一套数字模型,误差不再累积,装配时的修配工作大幅减少。门框贴合更紧,密封性更好,保温层的气密性自然随之提升。
温度与精度
冷藏车运输的本质,是对“温度”的控制。而温度控制的前提,是每一块车厢板在加工阶段就拥有的尺寸精度。
智能化加工模式并不神秘,它只是把老师傅几十年的经验转化为设备可执行的数字指令,并把每一步操作的结果变得可预测、可复现。当一块厢板从传送带上推出时,它的每一个孔、每一条槽、每一个开口,都已经为后续的装配和长期使用做好了准备。
这或许就是制造业*朴素的进化方向——让隐性的经验显性化,让依赖人的工序交给机器,让人去做更有价值的判断与改进。冷藏车厢板如此,更多工业品亦如此。