木模加工看似简单,代木却并不温顺。它无木纹、不起毛刺、尺寸稳定,是精密模具的**,却也把加工要求推到另一层级:材料不给容错空间,刀路稍有犹疑,表面就留下痕迹;姿态不够从容,接刀处就是一道抹不平的坎。五轴联动的价值,正是在这种“不宽容”面前,把加工从“能切”推进到“切得讲究”。
三轴机床的局限不在功率,而在姿态。刀具只能沿三个直线方向进退,面对木模的倾斜面、连续曲面和深腔侧壁,要么够不着,要么反复装夹找正。每一次装夹都是基准的漂移,等到多面加工完毕,接刀痕迹往往已无法挽回。
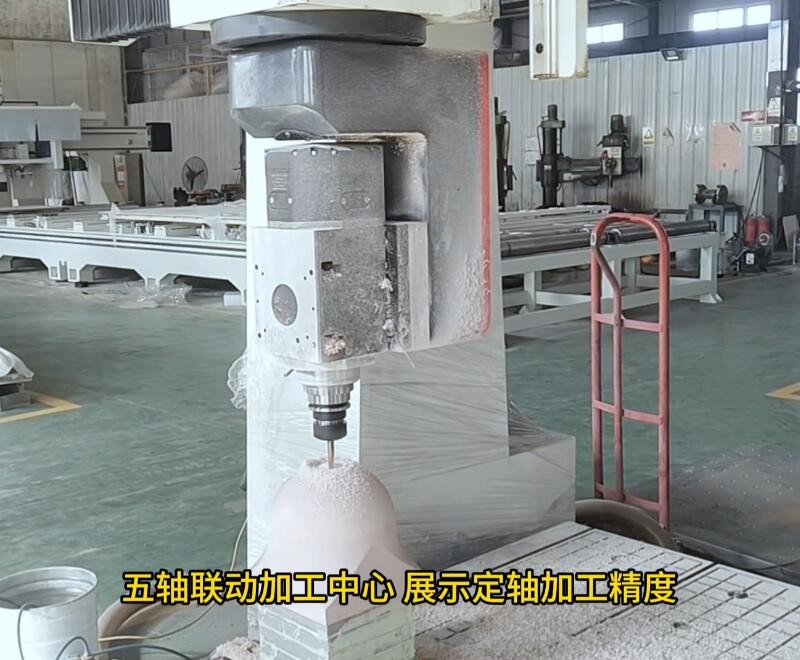
五轴摆头改变了局面。两个旋转轴的加入,让刀具不再只是“移动到某位置”,而是“以某种姿态抵达某位置”。定轴加工中,摆头将刀轴调整到与倾斜面垂直或呈合适夹角,锁定旋转轴,再由直线轴完成切削。转得准不准、锁得稳不稳,直接写在工件表面质量上。
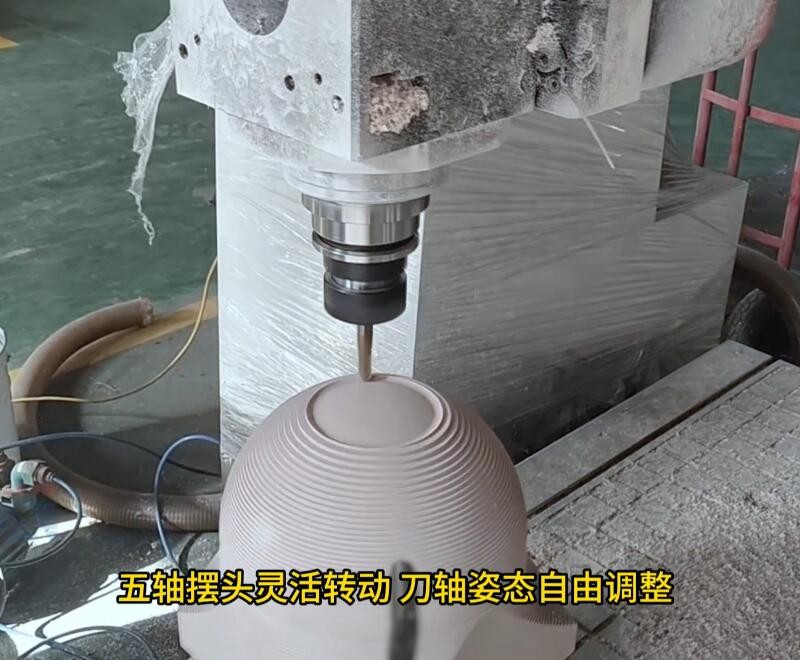
代木加工真正受益的,是姿态调整带来的切削条件改善。球头刀垂直下切时刀尖线速度趋近于零,材料被“挤”开而非“切”开,表面留下不规则纹理。五轴摆头让刀具微微倾斜,把有效切削刃送到接触区,切削轻快、排屑顺畅——光洁度不是靠降低进给“磨”出来的,而是靠正确姿态“切”出来的。
“接刀无痕”在代木木模里分量很重。代木不像金属可抛光掩盖,也不像实木有纹理可藏。一个木模常由多个曲面拼接,过渡是否自然,直接反映机床动态精度与编程成熟度。一次装夹完成多面加工,所有特征共享同一基准,摆头切换角度时的一致性,决定接刀处是“过渡”还是“断裂”。
效率上,减少装夹不止省辅助工时。余量去除在同一坐标系下完成,避免二次找正导致的壁厚不均;摆头还能让刀具以更短伸出长度接近深腔窄槽,刚性提升,让刀和振动倾向下降。*终呈现的,是轮廓清晰、壁厚均匀、表面干净的代木木模。
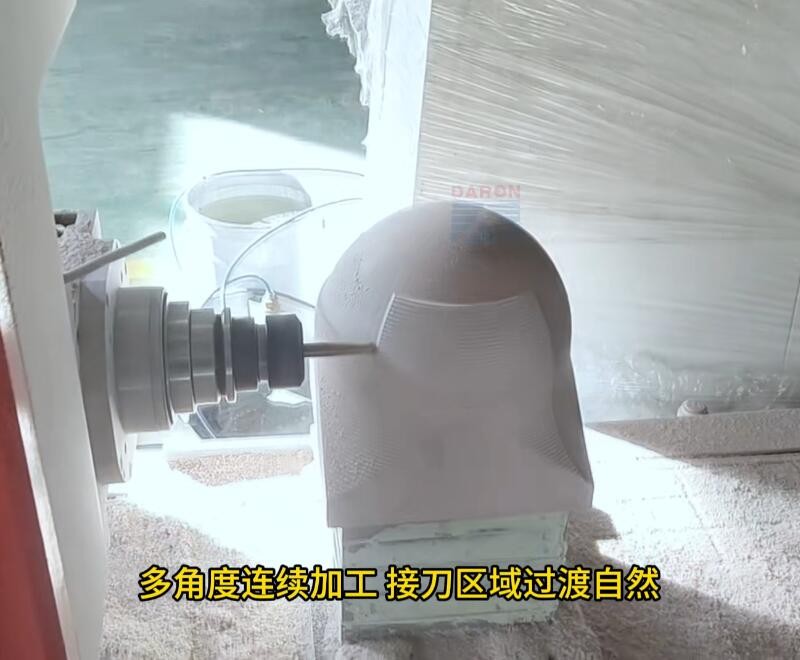
五轴不是**药,摆头灵活度需要数控系统与伺服驱动跟得上,编程策略也要匹配机床运动特性。但当摆头从容转动、刀尖以恰到好处的姿态切入、接刀处过渡得像一整块材料自然生长,关于灵活度与精度的检验,画面里已经给出答案。
木模加工的门槛,不在去掉材料,而在去掉之后剩下什么。五轴联动留给代木木模的,是一个不必靠手工修补掩盖机床不足的成品。