冷藏车、房车与方舱所用的大型三明治夹芯板,其制造难点往往不在板材本身,而在加工环节。一块标准厢板需要完成定尺裁切、四周修边、板面打磨、L型沉台铣削、拼接企口开槽、门窗洞口切割,以及预埋件位置的钻孔攻丝。传统生产模式下,这些工序分散于锯床、铣边机、钻攻设备之间,板材反复吊装、多次找正,每一次转序都意味着基准重置与累积误差的叠加。对于以密封性和保温性为核心指标的冷藏车厢板而言,沉台偏差哪怕超出毫米级,拼接缝便难以严丝合缝,冷气泄漏带来的能耗损失与整车性能下降,远比加工环节节省的时间更为沉重。
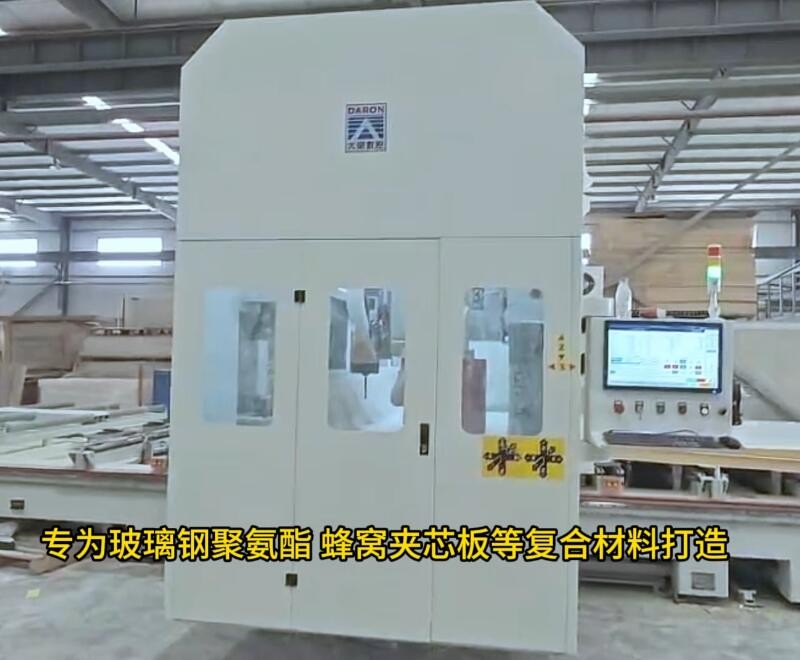
大幅面五轴加工中心的介入,改变的正是这一工序流转逻辑。其核心思路并不复杂:将全部加工需求收敛于一次装夹。重型五轴锯切单元首先完成板材的定尺裁切与四边修整,锯片可根据程序指令自动调整摆动角度,在板材端面与侧边形成所需的拼接轮廓,切口平整不起毛刺、不分层,为后续合厢时的密封胶附着提供稳定的界面基础。锯切完成后,刚性钻攻动力单元接续作业,针对预埋钢板位置执行钻孔与攻丝,支持M16规格丝孔及15mm厚度钢板的加工需求,孔位由同一坐标系下的程序控制,与锯切轮廓保持一致的定位基准。L沉台、开槽、开洞等工序同样在這一基准下依次完成,板面上所有特征之间的相对位置关系不再依赖人工二次对刀来保证。
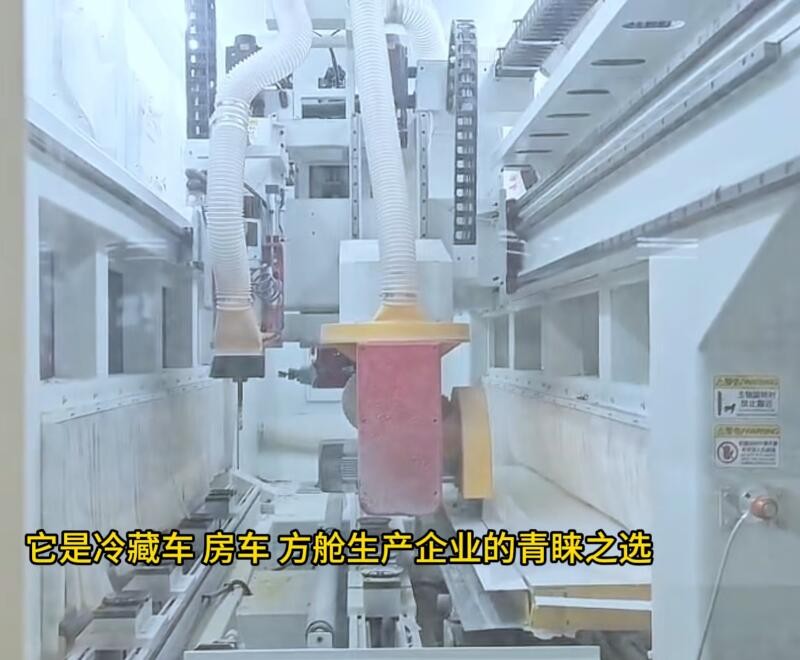
这种工序集中带来的精度收益,直接作用于厢体组装环节。冷藏车厢板拼接时,企口与沉台的配合精度决定了接缝的密封效果。定位精度控制在±0.015mm级别的加工中心,能够将拼缝间隙压缩到足以依靠密封胶完成封闭的程度,减少因板件互换性不足而被迫现场修配的情况。对于批量生产而言,这意味着任意一块同规格厢板在组装工位上都能与相邻板件顺利对接,预埋孔位与骨架安装孔自然对齐,“对准即安装”的作业节奏得以成立。
操作层面的智能化设计进一步降低了工序集成的使用门槛。设备并不要求操作者具备完整的数控编程能力,输入板材尺寸与孔位参数即可生成加工程序;批量生产场景下,直接导入厢板CAD图纸,软件自动解析轮廓与孔位信息并生成加工路径,模拟运行环节可在正式切削前校验程序合理性,避免因路径错误导致板材报废。对于房车与方舱这类规格多变、批量有限的场景,图纸导入模式省去了反复编程的时间消耗;对于冷藏车厢板的规模化制造,参数固化后的重复调用则保证了批次间的一致性。
从生产组织的角度看,一次装夹完成全部工序的实质意义,在于将厢板加工从“多设备协同”简化为“单节点完成”。板材上线后依次经历锯切、铣削、钻攻各环节,中间无需二次定位,也无需在车间内跨设备流转。加工周期缩短的同时,工序间等待与搬运造成的隐性成本同步消减。对于冷藏车、房车、方舱等对板材平整度与孔位精度有明确要求的生产领域,这种集成化路径提供了一种可预期的品质控制方式:每一块厢板的加工特征都由同一套程序、同一次装夹、同一个基准决定,而非依赖于多道工序之间的人工衔接质量。